效率提升40%!液压起重机为何成为工厂吊装标配
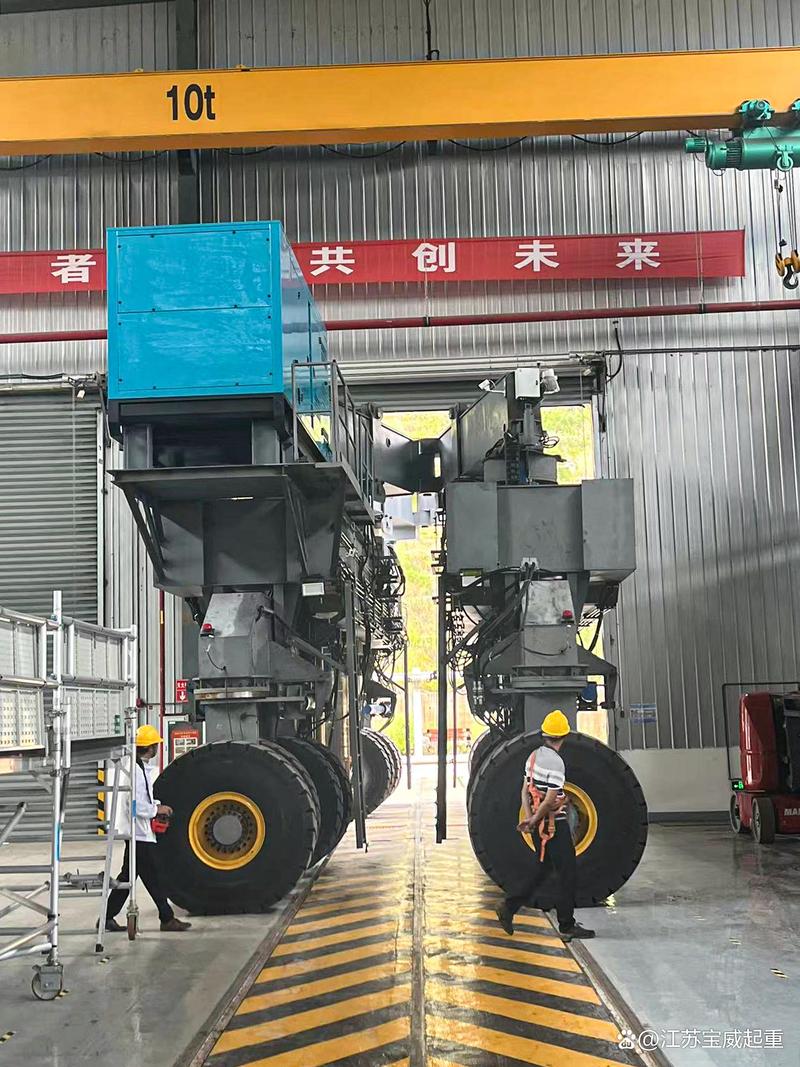
在现代工厂车间与仓储物流场景中,吊装作业的效率直接关系到生产节拍与运营成本。液压起重机以令人瞩目的性能表现迅速普及——大量实测数据表明,相较于传统吊装方式,液压起重机可带来约40%的效率提升。它究竟凭什么成为工厂吊装的标配?本文从动力原理、作业效率、安全性和场景适配四个维度展开分析。
一、动力原理:液压传动的先天优势
液压起重机以液压油为工作介质,通过液压泵将动力传递至执行元件(液压缸、液压马达),实现起升、回转、变幅等动作。相比机械传动,液压传动具有三大先天优势:
- 功率密度高:同等体积下,液压系统可输出更大的力矩,整机结构更紧凑,适合厂房内空间受限的作业环境。
- 传动平稳、无级调速:液压系统可实现连续无级调速,起升与下降过程平稳无冲击。实测数据显示,起升机构采用液压调速后,操控响应时间与速度相比优于传统机械变速。
- 过载保护能力强:液压系统自带溢流阀等安全元件,当负载超过设定值时自动泄压,有效防止设备损坏和安全事故。
二、效率提升40%:来自哪些环节
“效率提升40%”并非营销口号,而是一系列环节优化的叠加结果:
- 快速就位与部署:现代液压起重机多采用折叠臂架(如前述JIB/折臂型式),展开与收拢操作便捷,部分机型可在5分钟内完成从运输状态到作业状态的切换[reference:0]。
- 复合动作能力:液压起重机可同时完成起升与回转等复合动作,减少单次吊装循环时间。
- 精准操控减少返工:液压微动控制使吊物对位更精确,大幅降低二次调整与人工对中的时间消耗。
- 连续作业能力强:液压系统散热与稳定性设计成熟,支持长时间连续吊装,减少停机等待。
在典型工厂吊装工况下,单次吊装循环时间可显著缩短,日累计作业量提升幅度普遍可达30%–40%。
三、安全性:标配背后的硬性门槛
工厂吊装对安全性要求极高。液压起重机在安全维度具备多重保障:
- 液压锁与平衡阀保证负载悬停时不溜钩;
- 溢流阀防止系统过载;
- 力矩限制器实时监测载荷与幅度,超载自动报警并限制动作;
- 结构上多采用高强度钢材,关键焊缝经探伤检测,保证整机刚性。
对于频繁吊装精密设备、模具、原材料的工厂而言,安全与效率并重正是液压起重机成为标配的关键原因。
四、场景适配:从车间到仓储的全覆盖
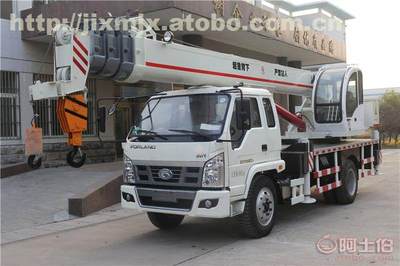
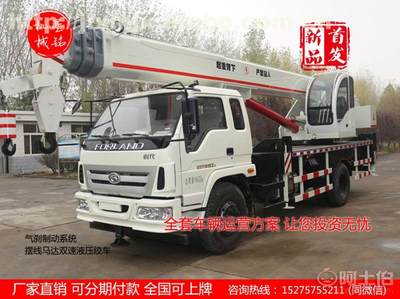
液压起重机的机型谱系丰富——从固定式立柱起重机、移动式折臂起重机到车载式随车吊,可根据厂房高度、跨距、地面承载、吊装频次等条件灵活选型。其紧凑的机身可适应狭窄通道作业,折臂结构在低净空车间同样游刃有余。这种“按需定制、随场景而变”的适配能力,是传统定柱式起重机难以匹敌的。
液压起重机对地面基础要求相对较低,安装部署快,可随生产线调整而迁移,进一步降低了工厂的长期使用成本。
##
效率提升40%的背后,是液压传动技术、复合动作控制、安全保护体系与灵活场景适配的共同作用。液压起重机从“可选项”变为“标配”,本质上是工厂对效率、安全、柔性三重需求的集中体现。对于仍在使用传统吊装方式的企业而言,引入适配工况的液压起重机方案,不失为一次值得评估的效率升级。
如若转载,请注明出处:http://www.chengqi321.com/product/29.html
更新时间:2026-10-29 04:49:25